 SSae
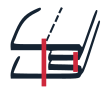
Двойной (французский) шов
Соединение выполняют в два приёма с перегибом деталей между проходами. Первые срезы оказываются внутри готового шва.
Схема и применение
От простого стачивания до канта на мебельной обивке. Найдите нужное соединение, разберите его устройство и подготовьте параметры для подбора оборудования.

Одежда · трикотаж · мягкая мебель
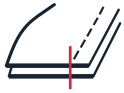
SSaeСоединение выполняют в два приёма с перегибом деталей между проходами. Первые срезы оказываются внутри готового шва.
Схема и применение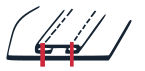 SSat
Полоса с подогнутыми краями располагается поверх основной детали. Две строчки закрепляют её вдоль краёв.
Оснастка: 1 поз.Схема и применение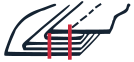 SSaw
Соединённые детали перегибаются по линии шва; дополнительная строчка фиксирует уложенные припуски.
Оснастка: 4 поз.Схема и применение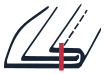 SSbc
Внутренняя деталь соединяется с наружной частью манжеты. Положение сгиба определяет вид готового края.
Схема и применение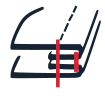 SSe
Детали обтачиваются, выворачиваются и расправляются. Вторая строчка закрепляет готовый край.
Оснастка: 4 поз.Схема и применение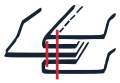 SSq
Кокетку сначала соединяют с деталью, затем перегибают и закрепляют отделочной строчкой. Операции выполняются последовательно.
Оснастка: 4 поз.Схема и применение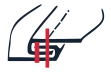 SSw
Край первой детали подгибают вокруг второй. Затем соединение расправляют и закрепляют отделочной строчкой.
Оснастка: 2 поз.Схема и применение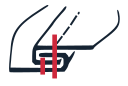 SSw (b)
Перед стачиванием срезы деталей располагают со смещением. Выступающий припуск подгибают и закрепляют второй строчкой.
Оснастка: 2 поз.Схема и применение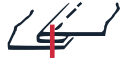 LSb
Срез верхней детали подвёрнут внутрь. Строчка закрепляет её на нижней детали у линии сгиба.
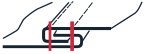
Оснастка: 4 поз.Схема и применениеLScСрезы двух деталей закрыты взаимными подгибами. Две или три иглы закрепляют сложенный пакет за один проход.
Оснастка: 4 поз.Схема и применение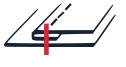 LSd
Подогнутая деталь накладывается на основную и закрепляется у края. Постоянный отступ помогает выдерживать направитель лапки.
Оснастка: 4 поз.Схема и применение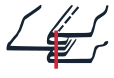 LSe
Срезы деталей складываются внутрь узла. Направляющее приспособление формирует подгибы для соединения за один проход.
Оснастка: 2 поз.Схема и применение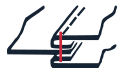 LSf
Кокетка соединяется со спинкой с расположением подгибов по схеме. Отступ строчки задаётся от готового края.
Схема и применение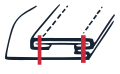 LSm
Отдельная полоска с подогнутыми краями настрачивается на деталь параллельными строчками.
Оснастка: 1 поз.Схема и применение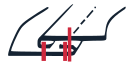 LSr
После соединения рукава с изделием припуски укладываются и закрепляются второй строчкой.
Схема и применение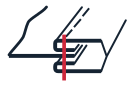 BSc
Оба края бейки подогнуты внутрь; она оборачивает край основной детали.
Оснастка: 9 поз.Схема и применение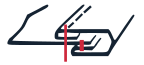 BSg
Бейку сначала соединяют с краем, затем огибают ею срез и закрепляют второй строчкой.
Схема и применение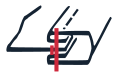 BSj
Край закрывается бейкой последовательно. Подгибка и окончательная строчка формируют закрытую обработку.
Схема и применение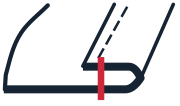 EFa
Край детали подогнут один раз и закреплён строчкой. Срез внутри подгибки остаётся открытым.
Оснастка: 1 поз.Схема и применение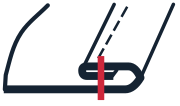 EFb
Край дважды подогнут: срез убран внутрь подгибки и закреплён строчкой.
Оснастка: 8 поз.Схема и применение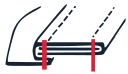 EFv
Планка образуется складыванием самой детали. Две параллельные строчки закрепляют её края.
Оснастка: 10 поз.Схема и применение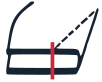 OSf
Неразрезанная деталь складывается по линии вытачки. Строчка закрепляет требуемую форму и объём.
Схема и применениеСхема показывает слои материала, подгибы и положение строчек. Для производства дополнительно задают размеры, материал, нить и швейную оснастку.
SSk, BSc и другие буквенные обозначения описывают конструкцию соединения. Числа 301, 401, 406 и другие обозначают тип стежка. Одну конструкцию можно выполнить разными стежками, если они подходят материалу и назначению изделия.
Это обозначение конструкции шва. В карточках сохранены доступные коды, в том числе сокращённые записи. Буквенные группы справочника и числовые классы ISO не совпадают один к одному. Если код не приведён, его нужно уточнить при подготовке технической документации.
Укажите ширину шва, подгибки или бейки, расстояние между иглами и отступ отделочной строчки. Все рабочие размеры задавайте в миллиметрах. Схемы показывают конструкцию и не выполнены в масштабе.
Посмотрите расположение швов на изделии или рассчитайте время операций и выпуск производства.